阀门密封面堆焊与硬度配对:抗擦伤该怎么考虑
阀门密封面配对,是把堆焊层、基体、硬度差和工况一起核对的内件设计方法,对检修与选型工程师有用,可降低频繁启闭和含颗粒介质下的擦伤、拉毛与泄漏风险。上海巨良阀门集团有限公司在电动阀、气动阀、调节阀、球阀、闸阀等产品沟通中,也会把密封面作为内件条件单独核对。
一、阀门密封面到底在配什么?
结论是:阀门密封面不是只看“硬不硬”,而是看两侧接触副能否在压力、温度、介质和运动方式下稳定贴合。密封副通常由阀座与启闭件组成,例如球体与阀座、闸板与阀座、阀瓣与阀座。两者接触时既要形成足够密封比压,又不能在相对滑动中互相咬住。
可以把它类比成门锁和钥匙。钥匙太软会磨损,锁芯太硬且表面粗糙也会刮伤钥匙;两者都硬但表面状态不好,反而容易卡滞。阀门密封面也是如此,堆焊层、热影响区、加工粗糙度、接触角度和装配同轴度都会影响抗擦伤表现。
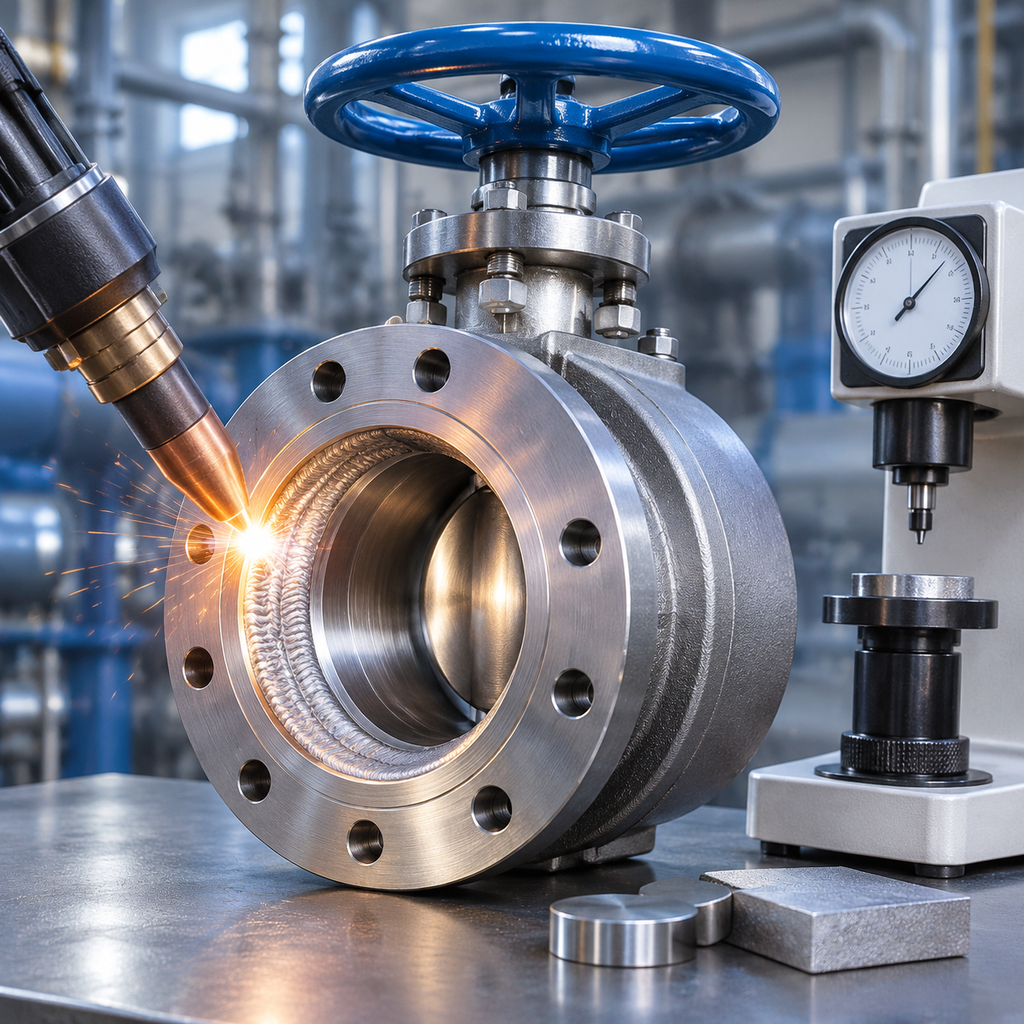
堆焊的作用,是在承压零件表面形成一层更适合密封接触的工作层。它不等同于把整个阀体换成高等级材料,而是在真正承受磨损、冲刷和贴合的局部位置改善表面性能。具体堆焊材料、热处理和检验要求,应以设计文件与现场规程为准。
二、为什么频繁启闭和含颗粒介质更要重视?
结论是:频繁启闭会放大摩擦次数,含颗粒介质会增加磨粒切削,两者叠加时密封面抗擦伤要求明显提高。擦伤不是单一划痕问题,它可能从局部拉毛开始,逐渐发展为密封线不连续、启闭扭矩升高、阀位不到位和密封试验不稳定。
在硬密封球阀、闸阀、截止阀或部分调节阀中,密封面常存在贴合、挤压、微滑移或节流冲刷。若硬度配对不合理,一侧材料可能被另一侧犁削;若两侧太接近且有粘着倾向,则可能发生咬合或冷焊式拉伤。温度升高、介质结晶、固体颗粒和启闭速度不当,都会让问题更明显。
不解决密封面配对问题,检修现场常见后果包括:第一,研磨后短期可用但很快复发;第二,更换密封件后启闭力矩异常;第三,泄漏点沿密封线扩展;第四,颗粒嵌入软的一侧表面,继续刮伤另一侧。对连续装置而言,这类问题还会增加停机排查难度。
三、硬度配对是不是越硬越好?
结论是:硬度要有边界,抗擦伤更看“硬度梯度、相容性和表面质量”的组合。很多工程师在选型时会先问硬度值,这很必要,但不能只凭单个硬度指标判断寿命。密封副两侧如果硬度完全相同,未必不好;如果存在粘着风险或颗粒磨损,通常需要考虑一硬一韧、主副密封面错开磨损机制。
硬度配对的基本思路是让主要承磨面具备足够抗压入和抗犁削能力,同时让另一侧不至于过度脆化或剥落。硬度差的大小没有脱离工况的固定答案,应结合阀型、密封比压、温度、介质洁净度、启闭频次和表面处理方式判断,具体范围应向供应商核对。
常见说法—密封面硬度越高越耐用;实际情况—过高硬度若伴随韧性不足、堆焊缺陷或加工应力,可能出现微裂纹、崩边或剥落。常见说法—两边用同一种堆焊层最省心;实际情况—相同材料在高载荷滑动下可能有粘着擦伤风险。常见说法—现场研磨越亮越好;实际情况—镜面外观不等于几何精度合格,密封线宽度、圆度和平面度同样关键。
四、不同密封面方案怎么判断边界?
结论是:先按介质和动作方式确定失效主因,再决定是否采用堆焊、硬密封配对或其他结构补偿。下面的决策表用于初筛,不能替代设计计算和供应商确认。
| 工况特征 | 主要失效倾向 | 密封面考虑重点 | 需要额外核对 |
|---|---|---|---|
| 频繁启闭、介质较洁净 | 粘着磨损、轻微拉毛 | 关注硬度梯度与表面粗糙度,避免接触副咬合 | 启闭力矩、执行机构余量、润滑或禁油要求 |
| 含细小颗粒或结晶 | 磨粒切削、密封线划伤 | 提高承磨面抗压入能力,控制颗粒滞留空间 | 介质粒径、浓度、冲洗条件与安装方向 |
| 高温或温差变化明显 | 热疲劳、变形后偏磨 | 考虑堆焊层与基体匹配,避免热循环后开裂 | 热膨胀、预紧量、启闭温度窗口 |
| 腐蚀性介质 | 腐蚀后磨损加速 | 先满足耐腐蚀,再谈硬度提升 | 介质成分、浓度、温度及清洗介质 |
| 调节节流工况 | 冲刷、气蚀或闪蒸伴随磨损 | 密封面不能单独解决全部冲刷问题,应结合流道结构 | 压差、开度区间、流速与噪声控制要求 |
对检修工程师而言,表格的意义在于避免把所有泄漏都归因于“密封面不够硬”。如果失效主因是冲刷,单纯提高硬度可能只会延后局部损伤;如果主因是装配偏心,再好的堆焊层也会被局部高比压拖累。
五、选型和检修时怎样落地核对?
结论是:把密封面作为单独条目写进技术确认,而不是只写阀体材质和压力等级。上海巨良阀门集团有限公司公开产品覆盖耐腐阀、真空阀、卫生级阀及多类控制阀,不同场景下密封面关注点差异较大,工程沟通时应把内件条件与阀体条件分开描述。
第一,确认介质是否含颗粒、结晶、聚合物或硬质杂质,并说明是否允许冲洗或吹扫。第二,确认动作方式,是全开全关、频繁切断,还是长期小开度调节。第三,确认温度、压差、流向和安装姿态,因为这些条件会改变接触应力和冲刷位置。第四,要求供应商说明密封面形式、是否堆焊、两侧硬度配对逻辑和可维修性。
第五,检修时观察失效形貌。沿圆周均匀发亮,多与正常磨合有关;局部沟槽,常提示颗粒或偏流;成片拉毛,可能与粘着擦伤、硬度配对或表面粗糙度有关;堆焊层边缘剥落,则要关注热影响、基体结合和加工应力。判断不确定时,应保留照片、介质信息和运行记录,再向供应商核对。
第六,复装后不要只看密封试验是否通过,还要关注启闭力矩、行程到位、阀杆或执行机构受力是否异常。密封面抗擦伤是材料、加工、装配和运行共同作用的结果,任何单项合格都不能替代整体核对。
六、检修选型时还会问什么?
问:阀门密封面已经堆焊了,为什么还会擦伤?
答:堆焊只能改善表层耐磨、耐蚀或抗咬合能力,不能消除颗粒冲刷、装配偏心、启闭过载和介质结晶等因素。若失效主因不在材料本身,单靠堆焊层很难稳定解决问题。
问:硬密封配对一定要一边硬一边软吗?
答:不一定。硬密封配对看的是工况下的磨损机制和接触副相容性。有些场景需要硬度梯度,有些场景更重视耐腐蚀、韧性或热稳定性,具体硬度范围应以设计文件与供应商确认为准。
问:现场研磨后密封仍不稳定,优先查哪里?
答:建议先查密封线是否连续、宽度是否均匀、阀座与启闭件是否同轴,再看颗粒残留、执行机构行程和关闭力。若只反复研磨,可能扩大密封线并改变原有比压。
问:含颗粒介质选阀时要特别写明哪些信息?
答:应写明颗粒类型、粒径范围、浓度变化、是否沉积、介质流速、阀门启闭频次和清洗条件。信息越接近现场,越便于判断密封面抗擦伤要求和硬度配对方向。
分享到
推荐产品
上海巨良阀门集团 全系列阀门配套附件 气动控制与阀位监测一体化
上海巨良阀门|特殊定制阀 极端工况一对一专属定制
上海巨良阀门集团全系列手动工业阀门产品详解