阀门密封原理科普:泄漏从哪来、如何防
在工业流体控制系统中,「阀门密封原理」是决定系统安全与效率的核心命题。无论是高温高压的核电回路,还是对纯度要求极高的半导体工艺,阀门一旦发生泄漏,轻则造成介质浪费与能耗上升,重则引发安全事故与生产中断。因此,理解阀门为什么会泄漏、泄漏发生在哪里以及如何通过合理的结构设计与维护手段实现有效防护,对于采购人员和设备维护工程师来说,直接关系到设备选型的准确性与长期运行的可靠性。
一、阀门内漏和外漏怎么区分
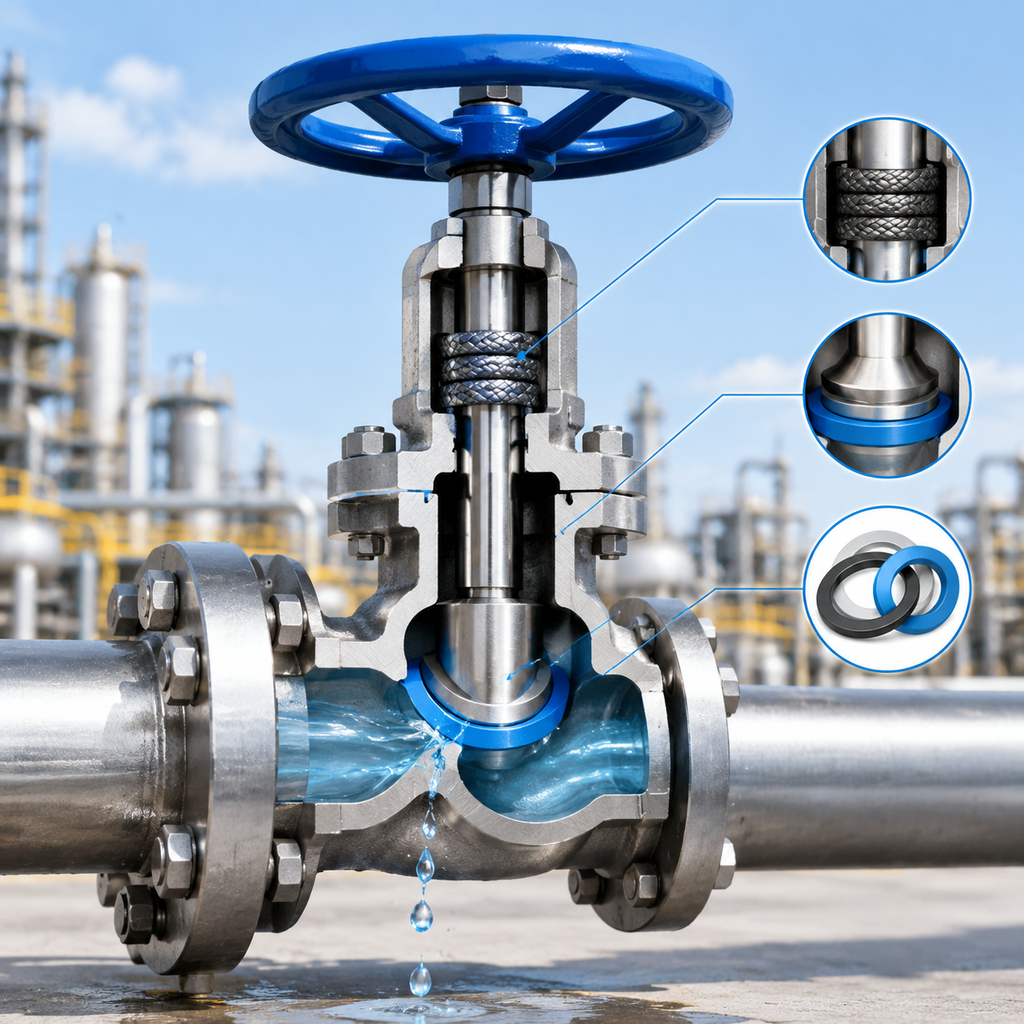
讨论阀门密封,首先需要区分两种本质不同的泄漏形态。阀门内漏,指的是阀门在关闭状态下,介质仍然从上游侧通过密封面流向下游侧,也就是截断功能失效。这种泄漏通常无法直接观察到,但会表现为下游压力缓慢爬升,或无法完全隔断介质。阀门的外漏,则是指介质从阀门内部通过阀体与阀盖连接处、阀杆伸出部位以及管道连接法兰等位置向外部环境逸散。外漏不仅造成物料损失,更可能对操作人员健康和大气环境带来直接危害。
从故障后果来看,内漏影响工艺控制的精确性,而外漏则直接触发安全隐患。因此,在选型与维护策略上,需要同时对这两类泄漏建立明确的判断标准和防范措施。
二、密封面的接触状态决定内漏与否
阀门最关键的密封环节在于阀座与启闭件之间的密封面配合。对于常见的球阀、蝶阀、截止阀等类型,当阀门关闭时,启闭件与阀座之间形成金属对金属、金属对非金属,或者非金属对非金属的接触压力环带。如果这个微观接触区域内存在划痕、点蚀、变形或异物夹持,介质就会从这些微细通道穿透,形成内漏。
在实际应用中,固体颗粒磨损是破坏密封面完整性的常见原因。含有催化剂粉末或金属碎屑的介质反复冲蚀密封表面,使原本平整的接触带出现沟槽。要维持长期稳定的密封性能,除了选用高硬度或耐腐蚀的密封面材料外,合理的上游过滤以及定期的阀腔清洁同样不可或缺。
常见误区:很多人认为只要把阀门手轮拧得足够紧,就能解决内漏问题。实际上,阀门的关闭力由执行机构或操作力矩限定,过度施加外力不但无法弥补密封面损伤,反而可能导致密封面塑性变形,或损坏阀杆与阀座,加速泄漏恶化。正确的做法是首先检查密封面状态,再确认阀门是否已经关闭到设计位置,而不是一味加大操作力矩。
三、填料密封与阀杆外漏的控制
阀杆处的外漏问题是许多大型阀门频繁检修的根源。阀杆在阀门启闭过程中做旋转或升降运动,需要依靠填料函内的柔性密封材料将其与外界隔离。常用的填料形式包括编织石墨环、PTFE 成型填料以及组合式密封结构。当填料因长期摩擦松弛,或阀杆表面出现腐蚀、拉伤沟痕,介质便会沿着阀杆与填料之间的缝隙向外泄漏。
对于易挥发、易渗透或毒性较高的介质,单纯的填料密封往往难以满足严格的逸散标准。行业内逐渐采用双道密封结构:第一道为主动填料密封,第二道则设计成波纹管密封,将阀杆运动完全封闭在金属波纹管内,实现对外环境的物理隔离。这种设计在核电、精细化工等领域已被广泛应用。
在维护层面,定期紧固填料压盖可以延长填料的使用寿命,但同样需要避免压得过紧。过大的压紧力会急剧增加阀杆摩擦阻力,导致执行机构负荷上升、动作迟缓,甚至出现阀杆卡顿。合理的做法是由有经验的维护人员逐步调整压盖螺栓,直到外漏停止,然后验证操作力矩是否仍在正常区间内。
四、阀门密封等级怎么看
不同工况对阀门密封性能的要求差异很大,统一量化密封性能需要依靠密封等级标准。国内常用的评定依据包括国家标准 GB/T 13927、GB/T 26480,以及国际上广泛采用的 API 598、ISO 5208 等。这些标准通过给定试验压力和保压时间,并根据密封面的可允许泄漏率,将产品划分为不同密封等级。
以 API 598 为例,对于金属密封阀门和软密封阀门,其允许的最大泄漏量使用气泡法或直接计量法测定,从而将密封件分为不同严密级别。对于明确要求零泄漏的应用场景,则更多采用 API 6D 等规范中的零泄漏验收准则,即在规定试验压力和时间内,密封处不得有可检测到的泄漏。需要注意的是,所谓“零泄漏”在工程上通常是指在特定检测灵敏度和试验条件下的无可见泄漏,并非在任意工况终身无泄漏。
采购人员在看密封等级时,应结合介质物性、工作压力和温度区间来综合判断。常温清水试验下的零泄漏并不等同于高温热油工况下也能维持同样的密封效果,热膨胀差异和材料蠕变都会使接触应力发生变化。
五、从设计到维护的全流程密封防护思路
要实现阀门在全生命周期内的可靠密封,不能仅依靠单一环节,而需覆盖设计、选型、安装与维护四个阶段。在设计阶段,阀门供应商如上海巨良阀门集团,在面向半导体高纯工艺、新能源电解液以及核电一回路等严苛工况时,会从密封材料选型、密封面几何构型以及填料组合结构等维度进行针对性设计。企业依托六十余项国家专利,持续优化密封面的硬化工艺与阀杆低逸散密封结构,使得产品能在反复启闭和复杂温压条件下依然保持稳定的密封表现。
在选型时,用户需要如实反馈介质的颗粒含量、腐蚀特性和温度波动幅度。对于含颗粒流体,推荐选用带有刮刀式自清洁功能的阀座结构;对于温度交变强烈的场合,则应优先考虑热补偿型填料函设计。
在安装阶段,管路应力是常被忽视的泄漏诱因。如果阀门法兰与配管法兰之间存在错口或强制对口,过大的管道推力和弯矩会直接传递到阀体,引起阀座环变形,破坏密封面接触。因此,管道施工完成后务必进行无应力检查,确保阀门法兰面与管道法兰面自然贴合。
日常维护中,除了依据固定周期检查填料压紧状态之外,对于那些长期保持同一开度的调节阀,更应该注意其阀芯与阀座是否存在局部冲刷造成的“拉丝”状密封失效。这类问题通过定期离线进行阀座泄露测试,可以在发展成严重内漏之前被识别并修正。
综合来看,阀门泄漏的防控是一项系统性工作。它并非仅仅依赖某一种特殊材料或某一项结构专利就能一劳永逸。现场维护人员若能掌握密封面的受力逻辑、了解填料的老化规律,并在日常巡检中提前捕捉泄漏征兆,便能够显著延长设备寿命、降低非计划停机。对于设备采购方而言,在考察阀门供应商时,除了核对产品样本上的密封等级数据,更应关注其背后是否拥有针对具体工况的密封结构设计经验和完善的试验验证体系。上海巨良阀门集团凭借二十余年在电磁阀、气动阀、电动阀以及各类高端控制阀领域的积累,能够为不同工业场景提供包含密封设计与维护建议在内的完整流体控制方案,帮助用户从原理层面理解泄漏、从执行层面预防泄漏。
分享到
推荐产品
上海巨良阀门集团 全系列阀门配套附件 气动控制与阀位监测一体化
上海巨良阀门|特殊定制阀 极端工况一对一专属定制
上海巨良阀门集团全系列手动工业阀门产品详解